一颗电池极耳,和一根 50 mm² 的线束接头,都叫”超声波金属焊接”。但它们不是同一件事,机器也不通用。
差不多每个月会碰上两次同样的问题:有人手里是线束焊机,想拿它焊电池极耳;或者反过来。多数情况下机器能被”调着火”,问题从焊出来的接头开始。
这两种工艺的区别在于:焊头压在什么形状上、能量要送进多大一块面积、以及焊完之后什么样才算好。这三点理清了,选型就不再是”看谁家便宜”。
差在接头的形状,不在机器的大小
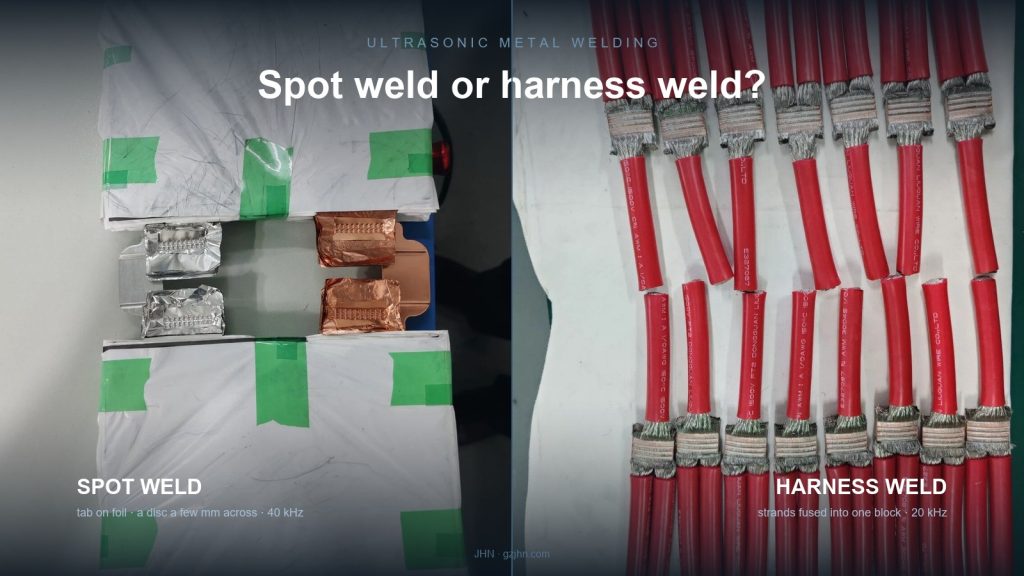
点焊焊的是两个贴合在一起的平面。焊头落在一个点上,能量集中在那里,结合区是一个直径几毫米的圆盘。典型场景是铜箔上的镍带,或者是折过来的端子片。
线束焊焊的是一束线的端面。多股线被收拢,焊头把整束压向砧座,焊完之后整束的截面变成一整块金属。这里面没有”点”——整个端面成了一块。
这个差别决定了后面所有事:
| 点焊 | 线束焊 / 端子焊 | |
|---|---|---|
| 接触面积 | 一个点,几毫米 | 整束线的端面 |
| 焊完看到什么 | 一个浅圆盘压痕 | 线束被压成一整块,往往明显变扁 |
| 典型叠层 | 薄箔叠薄箔、极耳叠母排 | 几十股线、或线进端子 |
| 常用频率 | 多为 40 kHz | 多为 20 kHz |
| 机器档位 | 1.5 – 2 kW | 3 – 12 kW |
| 配错之后的故障 | 烧穿、击穿箔材 | 假焊:外面看着焊上了,里面散着 |
这张表里有两行解释了大部分失望的来由。点焊用更高频率,是因为薄箔吃不住 20 kHz 的大行程,会被撕开。线束焊用更大功率,是因为能量要穿过大得多的铜体积。
点焊:什么时候它是对的
当接头是两个薄件搭在一起,而且热影响区必须小,点焊就是对的。
典型情况:
- 电池极耳。镍带焊铜箔、极耳焊母排、正负极叠层。箔材常常只有 6–20 µm,40 kHz 的低振幅能在不击穿的前提下焊上。
- 端子片和小线鼻子。折过来的端子压住小线头,焊的是一个局部点,不是整个截面。
- 传感器引线和细线。凡是接头周围的金属承受不了整截面挤压的场合。
在我们自己的产品线里,这就是 40 kHz 那一族:JHN-4015(1.5 kW)和 JHN-4016-A(1.6 kW),加上全波和半波的电池极耳机(JHN-4008、JHN-3570),对应需要特定电极极性的叠层。
它的上限是厚度,而且是硬上限。一旦焊的是 1 mm 以上的实心铜,1.5 kW 的点焊机在行程走完之前能量就用光了——你得到的是一个印子,不是焊缝。
线束焊:什么时候它是对的
当任务是把很多股线变成一根导体,替代压接或者锡焊,线束焊就是对的。
典型情况:
- 中接。两根或多根线在中间连起来。替代方案是压接套管,代价是电阻、重量和一条腐蚀通道。
- 线进端子。线头焊进端子筒,而不是压接。振动和冷热循环把压接搞坏的场合,常见这个做法。
- 大截面。20、50、70 mm²。到这个量级,超声波在电阻和拉脱力上同时赢过压接。
机器档位跨了一个数量级,因为截面本身跨了一个数量级。我们的区间从 JHN-2030(3 kW,0.5–20 mm²)到 JHN-2060(6 kW),再到 JHN-2012G(12 kW)和 JHN-2080(8 kW)。端子作业在同一族里:JHN-2056 做到 50 mm²,JHN-2080-T 和 JHN-2012G-A 覆盖更重的端子焊。
要注意功率数字没有告诉你的东西:12 kW 不代表比 3 kW “更好”。它只是变压器更大、焊头更大,能把能量送进更大的面积。把 12 kW 的焊头压在 1 mm² 的线上,你只会比 3 kW 更快把它毁掉。
决策表
看目录之前,先按这张表走一遍。
| 接头 | 材料 | 截面 / 厚度 | 用什么 | 注意什么 |
|---|---|---|---|---|
| 极耳焊箔材 | 镍–铜、铜–铝 | 箔材 6–20 µm | 点焊,40 kHz,1.5–2 kW | 振幅过高会击穿箔材 |
| 极耳焊母排 | 铜–铜、铝–铝 | 极耳 0.2–0.5 mm | 点焊,20–40 kHz | 砧座平面度;砧座磨损表现为月牙形压痕 |
| 线对线中接 | 铜–铜 | 0.5–20 mm² | 线束焊,3–6 kW | 焊前散丝;没被压进去的散丝永远不结合 |
| 线进端子 | 铜–铜、铜–铝 | 10–50 mm² | 端子焊,6–12 kW | 端子壁厚与焊头接触面积的关系 |
| 母排 / 箔材叠层 | 铜、铝 | 20 层以上 | 线束焊或全波机 | 层数决定能量,不能按线性外推 |
| 铜焊铝 | 铜–铝 | 各种 | 两种都行,但要控工艺 | 金属间化合物生长——见下文的振幅数据 |
最后一行值得单独提醒。铜铝不是”换种金属的同一件事”。能焊上又不至于长出过多金属间化合物的窗口很窄,而且必须按截面逐个找。70 mm² 铜铝接头的实测窗口我们单独发过,因为一张电流参数表对叠层不同的人没有意义。
我们反复见到的三种错配
一、拿线束焊机焊电池极耳。机器能量够,所以它能开火。焊头下面的箔材是被击穿而不是被焊上,废品率要到下线电测才暴露。解法不是调参数,是换机器档位。
二、拿点焊机焊 50 mm²。这个更糟,因为它看起来成了。外层线股熔合,接头摸着是硬的,拉脱测试也可能过。剖开一看,芯部还是散的。拉脱力只由外面那一层承担。
如果你不能剖样,这就是那个会流到客户手里的失效模式。
三、按功率选机,不看焊头。力和能量怎么到达接头,由焊头和砧座的几何决定。6 kW 配错了焊头接触面积,干不过 3 kW 配对的那台。先问焊头端面面积,再问功率。
功率是区间,不是数字
每一条超声波金属焊缝都落在一个由三个参数围出来的窗口里:振幅、压力、焊接时间。任何一个方向走过头,接头都会退化——一边是冷焊,另一边是过焊和开裂。
这就是为什么两家工厂用”同一台” 6 kW 机器,焊同一根线,结果不一样。机器是一样的,落进去的窗口不一样。
我们调试一台机器时会记录:焊头端面的振幅、新焊头的谐振频率和阻抗、以及未磨损端面的外观。这些数字只在第一天存在。半年之后,所有没有它们的比较,都只是猜。
怎么判断一条焊缝好坏
检验方式要和工艺匹配,因为两者的失效样子不同。
看外观。点焊留下一个浅圆盘压痕,大致是焊头的形状,下面的箔材完整。如果压痕周围能看到一圈被击穿的箔,那是振幅太高。线束焊出来是明显变扁的,中间比两端略宽。如果表面还能看出线股的纹路,说明没焊到芯部。
看剖面。横切开、抛光、看界面。真正的焊缝在两部分相接的地方没有线——晶粒是连续的。假焊会有一条笔直、清晰的边界,看起来像两个干净表面压在一起。这是唯一能抓住上面那个 50 mm² 失效的检查,拉脱测试抓不住。
拉脱测试。有用,但要会读。拉脱值超过导线自身的断裂载荷,只说明接头不是薄弱点,不说明芯部结合了——外层线股可以独自承担这个力。这类接头,拉脱是对一个你自己定的数字做合格判定,不是焊缝质量的证明。
测电阻。四种里最灵敏的一种,也是能在出货前抓住部分结合接头的那一种。跟已知良品比,不要用绝对阈值;绝对值会随端子镀层和线材状态漂移。
选型需要你发什么
四样东西,不用到现场我们就能回答:
- 接头的每个零件的材料和厚度,包括镀层。
- 截面或叠层构成——线材要给股数和每股线径,不能只给总平方数。
- 接头几何——搭接点、端面、还是端子筒。一张合格接头的剖面照片,比一段文字描述有用得多。
- 你打算怎么检验——拉脱、剖切、还是测电阻。这决定你需要给窗口留多少余量。
常见问题
一台机器能不能两样都干?
干不好。你可以买一个电源同时覆盖两个能量区间,但焊头、砧座和工装是和接头绑定的。在电池极耳和 50 mm² 中接之间切换,意味着换焊头,通常还要换工装。
40 kHz 是不是只用于薄箔?
大体上是。频率更高,同样能量下振幅更低,这正是薄箔需要的。代价是焊头磨损更快,换起来更贵。
机器越大是不是焊得越快?
它焊得更大,不一定更快。节拍由”能量多快能送进去而不损坏接头”决定,这受材料限制,不受变压器限制。
我们的压接能过拉脱,为什么要换?
压接的拉脱测试测的是压接本身。超声波焊接把界面整个消掉了——没有套管、边界没有氧化层、电阻更低、也没有存水的缝隙。值不值得换,取决于这个接头装在哪儿。
不确定你的接头落在表的哪一边,把这四样发过来。我们会告诉你它属于哪个档位——包括答案是”都不合适、这个要用别的工艺”的时候。
相关内容:超声波焊接的应用:汽车、动力电池、医疗 · 70 mm² 铜铝接头的振幅窗口 · 怎么给一个接头定拉脱力上限 · 新焊机验收的 12 项检查